在自动化包装、纸品加工和卫生材料生产中,热熔胶的涂布质量很大程度上取决于温度是否合适。热熔胶依靠加热熔融获得流动性,又要在输送和喷出过程中保持稳定状态。一台完整的设备通常把加热系统分成熔缸、输胶喉管和喷枪等若干独立温区,分别设定、独立控温。很多出胶不畅、胶量波动、拉丝严重或胶液碳化的问题,并非机械故障,而是各段温度没有配合好。理解不同温区的作用和相互关系,是用好设备、保证涂布稳定的基础。
熔缸是胶料熔融的场所,固体热熔胶在这里被加热成均匀的液态。熔缸温度一般设定在所选用胶黏剂的熔融温度附近,使胶料既能充分熔化,又不至于因温度过高而长时间受热。熔缸多采用PID控温,配合温度传感器实时监测,把实际温度稳定在设定值附近。熔缸温度偏低,胶料熔化不充分、黏度偏高,会造成泵胶费力、出胶量不足;温度过高,尤其长时间处于高温状态,胶液容易氧化、变色,甚至在缸壁和死角处碳化结焦,反过来污染胶路、堵塞滤网。因此熔缸温度应按胶种说明设定,不宜随意调高,更不应为了追求熔化速度而长期超过胶料的推荐范围。
熔融的胶液通过输胶喉管从熔缸送往喷枪,喉管本身带有加热层,属于独立温区。胶液在管道内流动时会向环境散热,温度随之下降,因此喉管温度通常要比熔缸略高一些,一般在胶黏剂熔融温度之上再提高一定幅度,以补偿沿途的热损失,保证胶液到达喷枪时仍保持应有的流动性。喉管温度过低,胶液在管内变稠、输送阻力上升,出胶忽大忽小,严重时还会在管内固化堵塞;温度过高则同样会加速胶料老化。多枪、长喉管或环境温度较低时散热更多,喉管温度可适当上调,但应以保证胶液到达枪体时温度稳定为准,而不是越高越好。
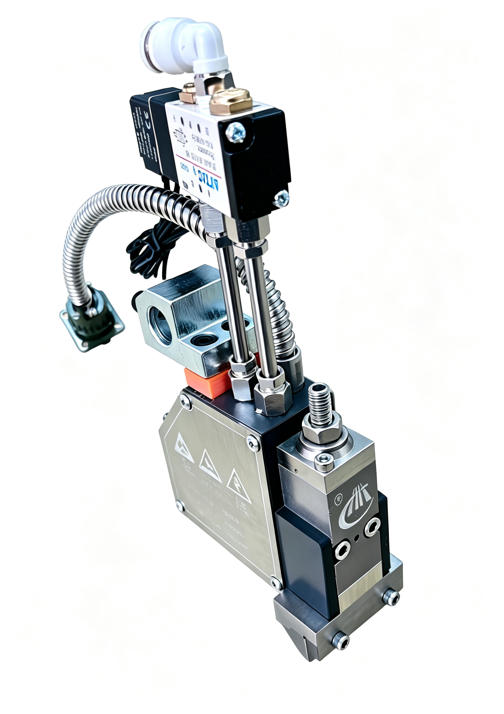
喷枪是胶液离开设备、涂覆到基材前的最后一段,同样需要独立加热。喷枪的枪体、枪座或喷嘴温度通常在三者中设定得略高,使胶液在喷出瞬间保持合适的黏度,获得稳定的喷幅和胶形,减少拉丝和滴胶。以常见的EVA类热熔胶为例,现场常按熔缸、喉管、喷枪依次略升的规律设定,逐级补偿散热。喷枪温度不足时,胶液偏稠、喷形变差、容易拉丝;温度过高则可能胶液过稀、喷形发散,甚至在喷嘴处碳化。喷枪的温度设定还要与喷胶方式结合,条状、点状和喷涂各自对胶液黏度的要求并不相同。
冷机启动时各温区需要一定时间升温,多数设备支持顺序加热,即先让熔缸升温,再依次接通喉管和喷枪,待各段都达到设定温度、系统提示就绪后再开始喷胶,切忌未达到温度就强行作业。控制面板可分别显示各温区的实际温度和设定值,便于核对。设备还设有超温报警,通常在设定温度之上预留一定报警余量,一旦传感器失灵或加热异常即发出提示,防止过热。出现温度报警时,应先停止作业、排查原因,而不是简单复位后继续,以免局部过热造成胶料碳化甚至损坏加热元件。
各段温度配合的总体思路,是围绕胶料的熔融、输送和喷出三个环节做温度匹配:熔缸保证充分熔化,喉管补偿输送散热,喷枪保证喷出状态,整体遵循按胶种设定、逐级补偿、避免过热的原则。这套配合逻辑最终要靠
热熔胶机的多区控制系统来落地,各温区既相互独立又彼此衔接,任何一段偏离都会在涂布质量上反映出来。温度过低带来流动性和喷形问题,过高则导致老化碳化,二者都会影响涂布质量和设备寿命。
当工艺需要非接触的大面积涂布时,可换装
喷胶枪,用压缩空气把胶液分散成均匀的胶丝,此时枪体温区仍要保证胶液处于合适黏度;当需要沿复杂路径精确施胶时,出胶机构也可以安装在
三轴点胶机平台上,由运动系统带动出胶,温度配合的基本规律并不改变。
热熔胶机各温区的设定,本质上是在熔融、输送和喷出之间建立稳定的温度梯度。结合所用胶料和现场环境合理设定各段温度,待整机就绪再作业,并在运行中留意各温区的实际读数,才能让喷胶稳定、胶形一致、设备耐用。理解了熔缸、胶管与喷枪之间逐级补偿、相互配合的关系,现场大多数与温度相关的涂布问题都可以提前避免。